

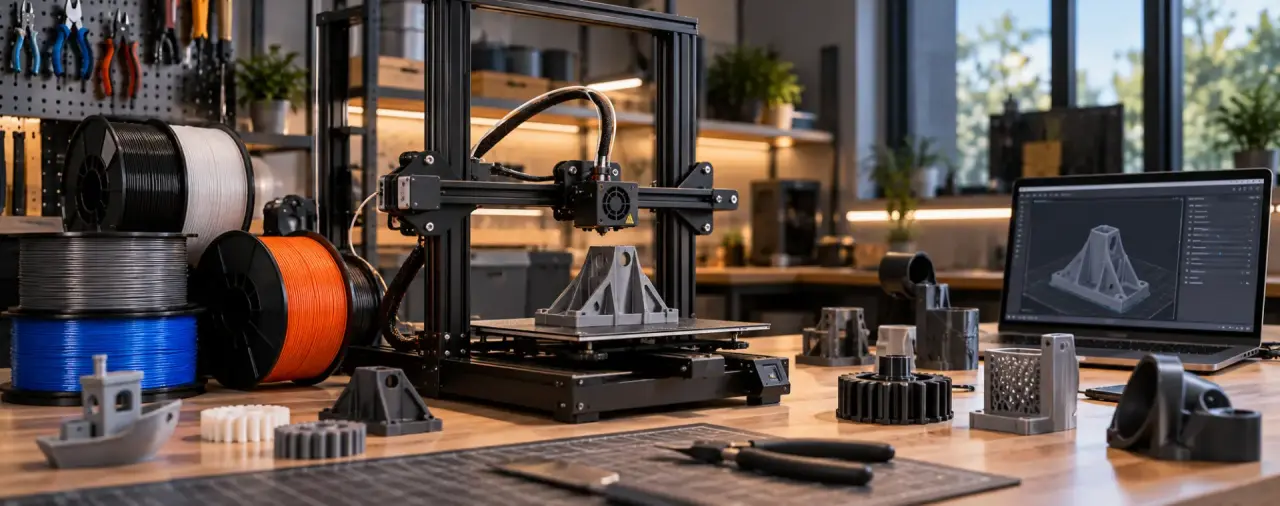
Серед безлічі матеріалів для FDM-друку сополіефір PETG виділяється вдалим поєднанням високої міцності та відносної простоти обробки. Тим не менш, спроба отримати складну геометрію на базових профілях слайсера регулярно призводить до павутини з ниток, крапель і напливів на поверхнях. Лише точне налагодження кінематики екструдера у зв'язці з якісним полімером дозволяє досягти прогнозованого результату. Практичний приклад роботи з базовою технікою розкладений у матеріалі «Creality Ender-3: народний 3D-принтер». Системний підхід до калібрування подачі позбавляє від дефектів екструзії та зберігає правильні пропорції деталей.
Зміст:
- Що таке PETG і чим він відрізняється від інших матеріалів
- Ключові фактори успіху при роботі з PETG: детальний розбір
- Який PETG вибрати під конкретні задачі
- Сопутнє обладнання та витратні матеріали
- Ваш ідеальний 3D-друк разом із ARTLINE
Що таке PETG і чим він відрізняється від інших матеріалів
PETG являє собою поліетилентерефталат, модифікований додаванням гліколю на молекулярному рівні. Введення цього компонента перешкоджає кристалізації структури при охолодженні, завдяки чому готовий пруток набуває пластичності, високої адгезії шарів і мінімального коефіцієнта усадки. На відміну від тугоплавких поліамідів, сформувати модель із цього сополімеру вдається навіть на принтерах із відкритим корпусом.
При правильному термічному режимі міжшарові шви PETG спікаються значно міцніше, ніж у стандартного ABS-пластику. Матеріал перевершує звичний PLA за в'язкістю та стійкістю до ударних навантажень, хоча підсумкові характеристики завжди визначаються якістю сировини та налаштуваннями друку. Полімер спокійно переносить контакт із більшістю побутових складів, але для роботи з агресивною хімією або розчинниками краще попередньо звіритися з технічним паспортом виробника. Деталі з PETG успішно експлуатуються на відкритому повітрі та в салоні автомобіля, якщо навантаження та нагрівання не виходять за рамки допустимого допуску. Для вузлів, що працюють поблизу двигуна або нагрівальних елементів, знадобиться більш термостійкий матеріал, а підтримання механіки принтера в ідеалі забезпечить керівництво «Bambu Lab: повний гайд з обслуговування та технічного догляду».
Ключові фактори успіху при роботі з PETG: детальний розбір
Сформувати монолітну структуру з рівними стінками з PETG можна тільки при розумінні поведінки розплаву всередині хотенду. Висока тягучість і липкість гарячого полімеру роблять його вкрай чутливим до зазорів, тиску та швидкості охолодження. Помилки на етапі стартового налаштування зводять нанівець усі переваги матеріалу та призводять до псування котушки.
- Калібрування висоти першого шару (Z-offset). Висота першого шару визначає, наскільки сильно розплавлений пруток притискається до поверхні столу. Якщо сопло знаходиться занадто високо, виникає погане зчеплення першого шару – пластикова нитка просто «лежить» на платформі, не впікаючись у неї. У результаті модель відклеюється прямо в середині друку, зміщується від руху головки та перетворюється на так званий «павучий замок» або пластиковий ком, здатний зламати хотенд. Занадто низьке сопло, навпаки, дряпає стіл і змушує текучий PETG налипати на зовнішні стінки ноззла, утворюючи обвуглені краплі.
- Управління обдувом зони друку. Вентилятор охолодження відповідає за те, наскільки швидко рідкий пластик твердне після виходу з сопла. Для PETG обдув виставляють на помірний рівень (близько 20–50%), оскільки надмірне охолодження миттєво знижує міжшарову адгезію. Молекули полімеру не встигають зваритися з попереднім шаром, через що готова деталь легко розшаровується руками при мінімальному навантаженні. Збільшувати оберти вентилятора необхідно тільки на мостах і нависаючих елементах, щоб пластик встигав застигати в повітрі без провисання.
- Налаштування швидкості та параметрів ретракту. Ретрактом називають процес, коли екструдер швидко втягує нитку назад перед холостим переміщенням друкуючої головки. Оскільки розплавлений PETG вельми текучий, слабкий або занадто повільний ретракт призводить до постійного підтікання пластику з сопла. На моделі з'являються неприємні «соплі», павутина та точки в місцях старту нового шару. Стартова швидкість друку в 40–80 мм/с дозволяє контролювати тиск у хотенді, а на продуктивних принтерах цей показник підбирається виходячи з максимальної об'ємної витрати розплаву.
- Контроль вологості нитки. Молекули води з повітря легко проникають у товщу полімерного прутка при відкритому зберіганні. При нагріванні в хотенді вище 220 °C волога, що закипає, перетворюється на пару, вириваючись із сопла з характерним тріском і шипінням. Пара залишає всередині друкованої нитки мікроскопічні каверни та бульбашки, які погіршують зовнішній вигляд і роблять деталь крихкою. Просушка котушки перед запуском повертає пластику стабільну текучість, про що детально написано в огляді Топ-5 найкращих пристроїв для сушіння філаменту 2026.
Що важливо враховувати: технічний чек-лист перед запуском
Перед відправкою керуючого G-коду на принтер варто провести експрес-перевірку критичних параметрів обладнання. Це вбереже від зриву моделі з робочої платформи та можливого пошкодження друкуючої головки. Ретельний контроль перед стартом економить час і витратні матеріали.
- Температура столу та сопла. Базовий діапазон хотенду становить 230-250 °C, а нагрівальний стіл виставляють на 70-85 °C, однак ці значення слід звіряти з паспортом конкретного філаменту.
- Друкарська поверхня. PETG може утворювати дуже міцне зчеплення з гладким склом і деякими PEI-поверхнями. Для захисту друкарської платформи використовуйте розділовий шар, наприклад клей-олівець, якщо це рекомендовано виробником поверхні, а для текстурованих пластин перевіряйте інструкцію окремо.
- Чистота сопла. Перед початком друку слід видаляти нагар із зовнішніх стінок сопла задля уникнення дефектів на лицьових поверхнях моделі.
Який PETG вибрати під конкретні задачі
Властивості готового виробу безпосередньо залежать від модифікації полімерної нитки та наявності зміцнювальних добавок. У таблиці нижче наведено основні критерії підбору полімеру під різні експлуатаційні умови.
|
Тип філаменту |
Особливості матеріалу |
Рекомендоване застосування |
Вимоги до обладнання |
| Класичний PETG | Хороша міжшарова адгезія, невелика усадка | Корпуси, кронштейни, побутові деталі | Стандартний FDM-принтер |
| Посилений (CF / GF) | Підвищена жорсткість, матова текстура (можливе зниження пластичності) | Навантажені механізми, інженерні вузли | Зносостійке сопло, сумісне з абразивними композитами |
| Високошвидкісний (Hyper) | Розроблений для швидкої екструзії при збереженні властивостей | Друк на продуктивних платформах | Сумісність із характеристиками витрати |
Перевірені позиції PETG у каталозі ARTLINE
Щоб отримати стабільний результат без тривалого підбору параметрів, інженери рекомендують використовувати заводські калібровані матеріали. Нижче представлені затребувані категорії пластику від провідних брендів.
Пластикові нитки маркетплейсу Creality вирізняються витриманим допуском по діаметру та стабільною геометрією. Ці матеріали відмінно підходять для щоденного створення корпусних елементів і функціональних деталей. Постійність фізичних властивостей гарантує рівну екструзію на всьому протязі котушки.
Фірмова лінійка матеріалів Bambu Lab розроблена з урахуванням сучасних стандартів високошвидкісного друку. Котушки поставляються з інтегрованими RFID-мітками для сумісних систем подачі, значно полегшуючи налаштування профілів. Якісна намотка запобігає перехлестам нитки під час тривалої автономної роботи.
Готові пропозиції філаментів PETG: від базового до високотехнологічного
Для спрощення пошуку оптимального матеріалу фахівці ARTLINE відібрали перевірені марки пластику. У лінійці представлені як доступні рішення для щоденних задач, так і спеціалізовані композитні склади.
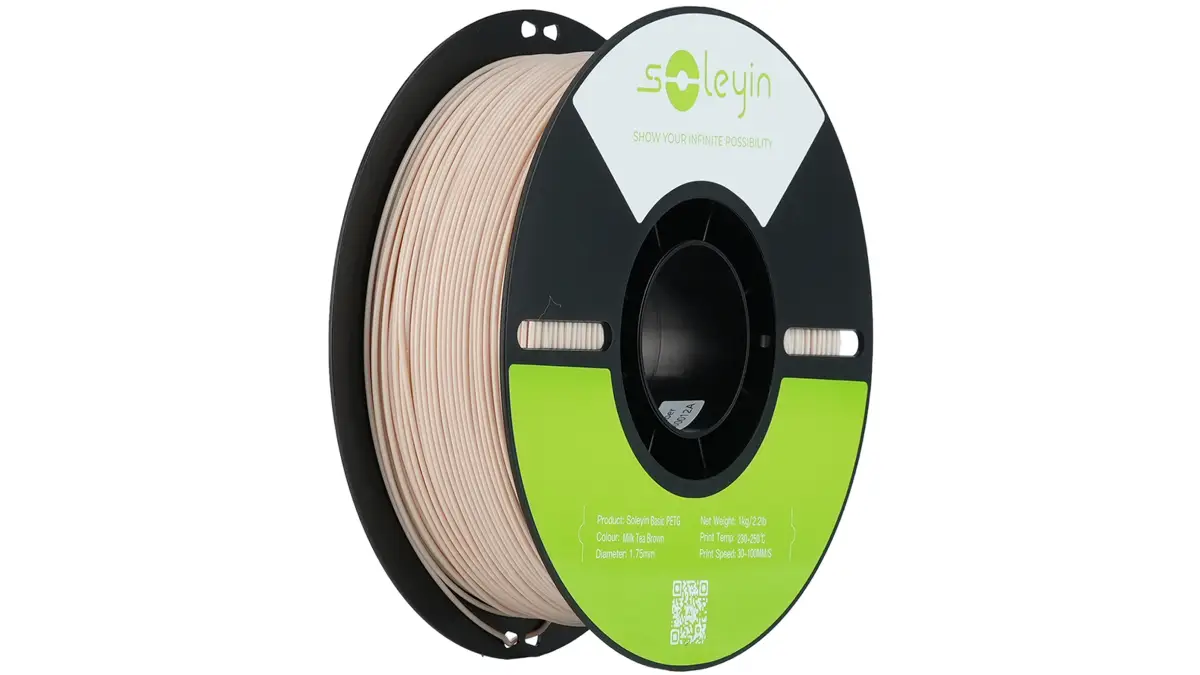
Доступний філамент Creality Soleyin у забарвленні «молочно-чайний» призначений для друку прототипів, корпусів і побутових виробів. При правильному налаштуванні температури та подачі матеріалу можна отримати стабільну екструзію та якісні стінки моделі. Матеріал демонструє хорошу зварюваність шарів при збереженні акуратного зовнішнього вигляду.
Композитний матеріал Creality Hyper PETG-CF поєднує полімерну основу PETG з вуглецевим наповнювачем, який зазвичай підвищує жорсткість і надає поверхні матову текстуру. Матеріал може бути зручний для виготовлення функціональних деталей, але допустимі навантаження необхідно визначати з урахуванням характеристик конкретного філаменту та конструкції виробу. Вуглеволоконний наповнювач допомагає замаскувати видимість окремих шарів на готовій моделі.
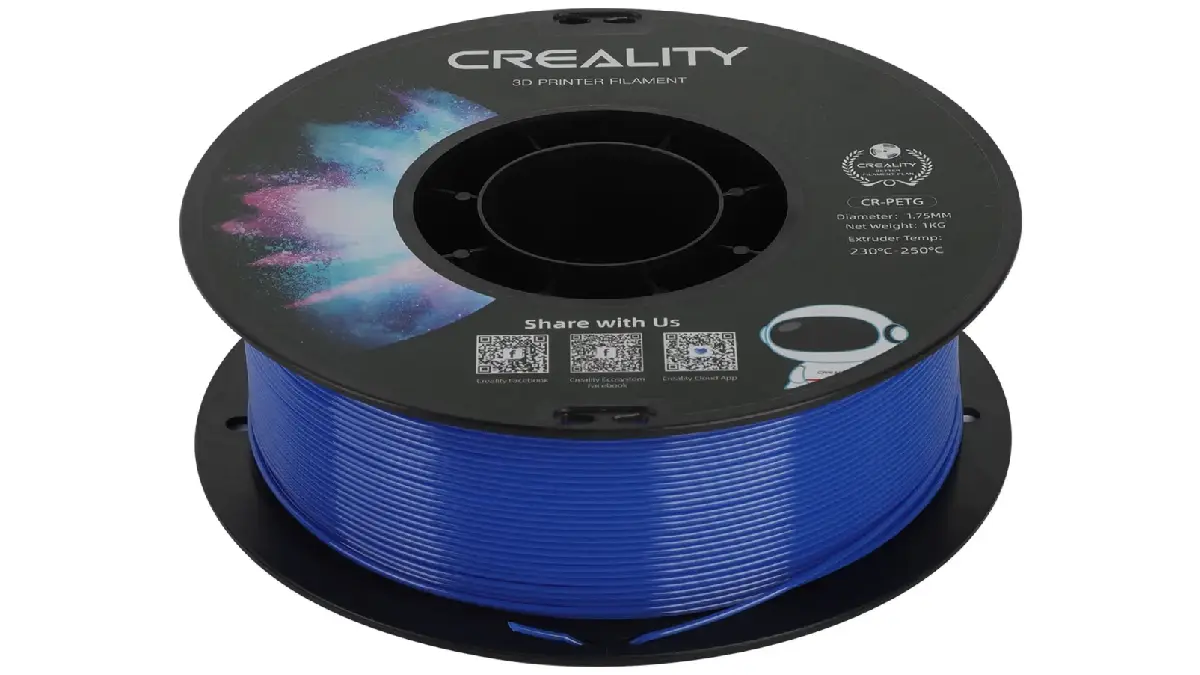
Комплект із 12 котушок синього філаменту Creality зручний для друкарських ферм і дрібносерійного виробництва. При використанні матеріалу однієї виробничої партії простіше підтримувати єдині налаштування друку, однак стабільність результату все одно залежить від якості філаменту та умов його зберігання. Великий об'єм поставки дозволяє знизити собівартість виробництва одиниці продукції.
Сопутнє обладнання та витратні матеріали
Створення складних конструкцій вимагає регулярного оновлення парку техніки та запасу сировини. У каталозі представлені ключові категорії товарів для оснащення сучасної майстерні.
Сучасні 3D-принтери забезпечують точне позиціонування та стабільне нагрівання робочих зон. Надійна механіка знижує рівень вібрацій при формуванні складних контурів. Вибрати оптимальну модель під свої задачі ви можете в нашому розділі.
Широкий спектр пластикових ниток і фотополімерних смол дозволяє підбирати матеріали під будь-які механічні навантаження. Використання якісної сировини допомагає знизити ймовірність засмічення екструдера. Ознайомитися з повним каталогом матеріалів можна на нашому сайті.
Пристрої бренду Bambu Lab завоювали популярність завдяки автоматизації калібрувань і високій швидкості роботи. Продумана екосистема спрощує обслуговування техніки та підготовку файлів. Вивчити модельний ряд виробника можна в профільному каталозі.
Обладнання марки Creality цінується за надійну механіку та ремонтопридатність. Доступність комплектуючих робить ці пристрої відмінною базою для модифікацій. Підібрати пристрій під свій бюджет ви можете на сторінці бренду.
3D-принтери Elegoo пропонують асортимент із різними розмірами робочої зони та сучасну кінематику. Обладнання бренду показує високу точність при відтворенні дрібних елементів. Подивитися доступні конфігурації можна у відповідному каталозі.
Ваш ідеальний 3D-друк разом із ARTLINE
Правильна підготовка матеріалів і надійне обладнання допомагають зробити процес 3D-друку стабільним і передбачуваним. Грамотно налаштований технологічний процес повністю виключає незаплановані простої. Перейдіть у каталог 3D-принтерів ARTLINE або скористайтеся AI-помічником, щоб підібрати принтер, філамент і аксесуари під ваші задачі. Фахівці проконсультують з усіх технічних нюансів і організують оперативну доставку замовлення.
м. Київ, вул. Кирилівська, 104
- (080) 033-10-06
- (044) 338-10-06
- (066) 356-10-01
- (097) 356-10-01
- (063) 356-10-01